
加工・製造の外注工程を見えるようにするには、受注・製番と工程順をつなぎ、外注出庫、良品戻り、不良、再加工を分けて記録します。
約8分で読めます
「10個のうち6個は加工済み」、その6個は次の工程に回せる?外注工程の管理
外注先へ送った数のうち、良品で戻った数、不良、再加工、未戻りはいくつか。受注2件の記入例で製番と工程をつなぎ、納期を判断する材料をそろえます。記入例と空欄版の管理表付き。
影山 湧亮 / NeoLogic株式会社 代表取締役。元警視庁。現場業務の整理と生成AI活用・Webシステム開発を一貫して担当。
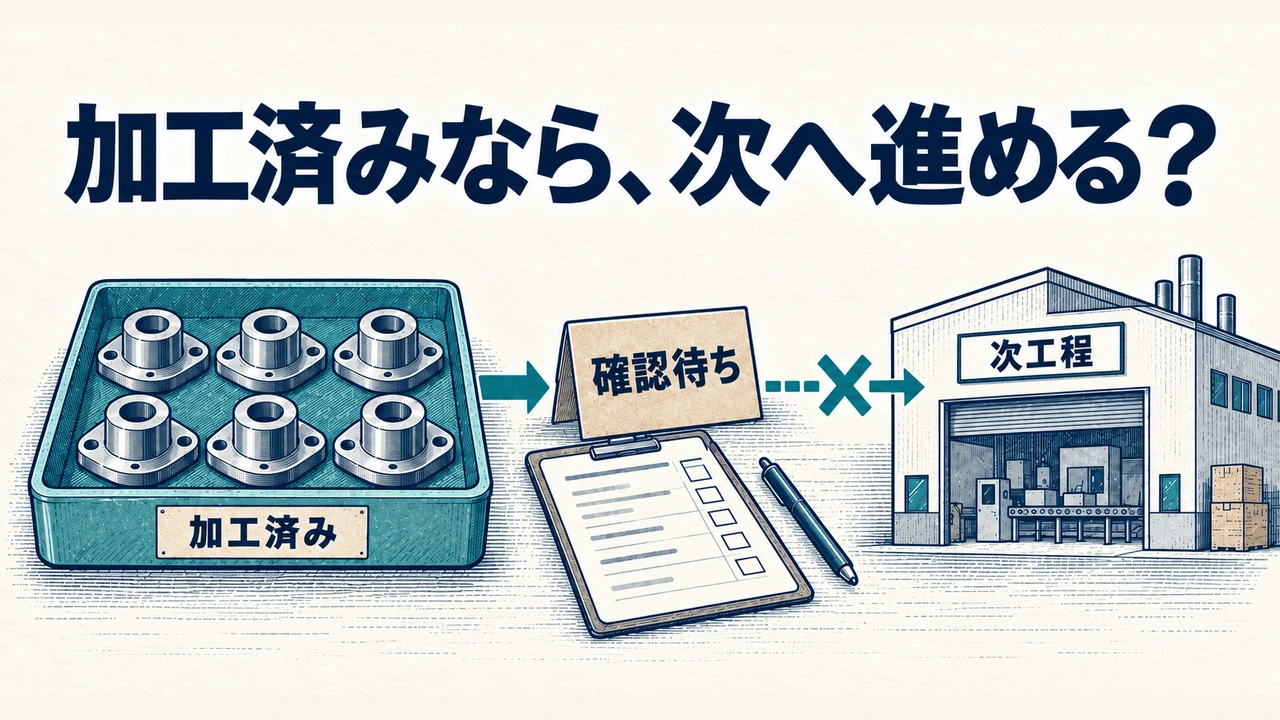
たとえば「10個出したうち、6個は加工済みです」と外注先から連絡が来ても、その6個を次工程へ回せるとは限りません。まだ外注先にあるのか、戻ったが検査待ちなのかで、生産計画は変わります。
そのうえで、品質を確かめた良品から既に次工程へ渡した数を差し引き、「今から渡せる数」を確定します。数量の一致だけで品質合格や納期確定にはしません。
受注Aについて、9月15日10時時点の回答を先に見ます(想定例)。
10個中6個は良品確定、4個は未確定。うち2個は18日供給見込み。残る2個と後工程を確認し、16日12時までに再回答します。
この回答と、「今すぐ次工程へ渡せる数」は同じではありません。
| 外注へ新規に出した数 | 良品と確定した数 | 次工程へ渡した数 | 今から渡せる数 |
|---|---|---|---|
| 10個 | 6個 | 4個 | 6−4=2個 |
以下では、この数字の根拠と、残り4個の行き先を追います。
どの受注の、どの工程か
まず、受注明細から製番、工程、外注先をたどれるようにします。受注Aは社内の切削、外注の表面処理、社内の組立・検査の順に進みます。受注Bも同じ順ですが、外注先と図面の版は異なります。注文番号だけでまとめず、外注注文と支給票、戻り票、検査記録に製番・工程・ロットを残します。
MicrosoftのDynamics 365 Supply Chain Managementの公式資料は、外注サービスの発注と、材料・半製品を外注先へ移動する扱いを説明しています。発注の記録と現物の動きを分けて読むための参考になります。以下の数量区分は、この例での運用案です。
工程10の「完了10個」と工程20の「出庫10個」は、同じ現物の工程履歴です。工程をまたぐ累計を足して在庫20個としないよう、工程実績と現在の所在を分けます。図面改版や外注先変更がある場合も、旧工程の記録を消さず、対象ロットと変更時点を残してください。
出した数と、外注先が受け取った数
外注管理担当は、出庫日、新規出庫数量、支給ロット、外注先を記録し、送り先の受領記録と照合します。本例では、M-A01を9月10日に10個、M-B01を9月11日に8個出庫したとします。日付はすべて2026年で、表の基準時点は9月15日10時です。
受注Aは新規出庫10個、戻り6個なので、未戻りは4個です。戻った6個を良品と判断できるかは、次の検査記録で確かめます。
受注A・Bの工程と全数量を照合する
表1 架空受注2件の社内・外注工程と一部戻りの進捗(2026年9月15日10時、日本時間/想定例)
| 管理項目 | 受注A | 受注B |
|---|---|---|
| 受注/製番 | ORD-A/M-A01 | ORD-B/M-B01 |
| 10 社内切削/完了/外注へ渡済 | 10個/10個 | 8個/8個 |
| 20 外注工程/外注先 | 表面処理/架空加工所A | 表面処理/架空加工所B |
| 初回出庫日/新規出庫累計 | 9/10/10個 | 9/11/8個 |
| 再出庫累計 | 0個 | 1個 |
| 総戻り累計/良品以外も含む | 6個 | 5個 |
| 良品戻り確定累計 | 6個 | 4個 |
| 外注先通常仕掛 | 2個 | 3個 |
| 外注先不良現存/うち再加工対象 | 1個/うち1個 | 1個/うち1個 |
| 外注先残材 | 1個 | 0個 |
| 未戻り/外注先現物 | 4個 | 4個 |
| 30 社内組立・検査/受入/完了 | 4個/0個 | 2個/0個 |
| 今から渡せる残数/良品確定−渡済 | 2個 | 2個 |
| 次工程必要日/累計必要数量 | 9/16/10個 | 9/18/8個 |
| 必要数量に対する/良品未確定分 | 4個 | 4個 |
| 回答対象分の供給見込み/全量の確定日ではない | 2個:9/18/必要日より2暦日後 | 3個:9/17/必要日より1暦日前 |
共通条件:数量は個、支給1個から製品1個を追う説明例です。社内保留・社内不良・社内残材・外注先加工済未検収・外注先処分はいずれも0個。再加工対象は不良の内数で、別に加算しません。供給見込みは外注回答対象分だけで、全量の確定納期ではありません。
戻った6個から、次工程へ渡せる数を求める
戻りを受け付けた時点では、入荷した数と品質判定を切り離します。検査前は保留、合格なら良品、不合格なら不良とし、再加工は不良に対する処置として記録します。本テンプレートでは、再加工中も再検査に合格するまで不良欄に置き、通常仕掛へは重ねません。
M-A01の「加工済6個」は、9月14日に返却され、検査で良品と確定した6個という設定です。15日10時には、良品6個、外注先の通常仕掛2個、再加工対象の不良1個、未加工で残る支給材1個で、10=6+2+1+1が一致します。6個のうち4個は工程30へ引き渡したので、今から渡せるのは2個です。
外注先にある4個は、通常仕掛2個、不良1個、残材1個の合計であって、完成品4個ではありません。また、6÷10という単純な比率では、残りの品質や工程の完了を判定できません。全数が返却されても検査保留なら、良品として渡せる数は0個です。品質担当が確定した数量と検査記録を、生産管理担当が確認して引き渡します。
再加工へ送り直した受注Bでは、延べ出庫数と新規出庫数を分ける
「新規出庫」と「再出庫」は別欄にします。M-B01は9月14日に5個戻り、検査で4個が良品、1個が不良となり、その不良1個を15日に再出庫しました。新たな支給は8個のままですが、出庫の延べ数は9個です。元のロットB05と再出庫記録を結び、別の製品が増えたように扱いません。
この条件では、未戻りは「新規出庫累計+再出庫累計−総戻り累計−承認済みの外注先処分累計」で求めます。M-B01は8+1−5=4個です。総戻りには不良や残材の返却も含み、検査合格の記録は重ねて加算しません。運送中や外注先間の直送がある場合は、別の所在区分と受領確認を追加します。
M-B01の不良B05が、後日再加工されて1個戻り、合格した場合を考えます。総戻りは5から6個、良品確定は4から5個へ更新し、不良・再加工対象の現存は各1から0個に移します。未戻りは8+1−6=3個です。新規出庫8個を9個に増やしたり、元の不良1個を残したまま良品へ足したりしません。これは基準時点とは別の更新例です。
残材1個は、ここでは製品と1対1で追える未加工の支給単位です。切粉や重量で測る端材ではありません。個数・重量・長さが混在する加工や一つの材料から複数個を作る工程では、材料の収支と製品数を分け、換算条件を決めてから照合してください。
残り4個は、次工程の必要日に間に合うか
納期への影響は、未戻りだけでなく「次工程の累計必要数量」「必要日」「良品確定累計」を並べて判断します。M-A01は9月16日までに10個が必要ですが、確定良品は6個なので、良品未確定分は4個です。既に渡した4個をもう一度不足に数えず、未引渡6個のうち2個は手元の良品で対応できると分けます。
外注先の9月15日の回答が「通常仕掛の2個を17日に出荷予定」なら、搬送・受入検査に1暦日を見込む本例では、供給見込みは18日です。必要日の16日より2暦日後になります。ただし、この見込みは2個分だけで、不良1個の再加工完了日と残材1個の扱いは未確定です。
M-B01も良品未確定分は4個です。通常仕掛3個の出荷予定が16日、供給見込みが17日なら、18日の必要日より1暦日前ですが、再加工1個の回答はまだありません。「予定日に間に合う回答がある」だけで、8個すべてをそろえられるとは判断しません。
生産管理担当は、一部数量で工程30を先に進められるか、段取りを分けられるか、別の受注に設備を回すかを工程担当と決めます。表の暦日差は注意を向ける目安です。実際の便、休業日、検査枠、ロットを分割できる条件を確認し、外注の遅れをそのまま顧客納期の遅れと決めつけないようにします。
一部だけ届く見込みを、全量の納期にしない
外注管理担当は「回答を受け取った日時」と「相手の出荷予定日・対象数量」を別々に更新します。生産管理担当が後工程の日程を調整し、承認者が顧客回答納期を確定し、営業担当が共有します。希望納期、見込日、確定した回答納期は上書きで一つにせず、旧回答と変更理由を履歴に残します。
受注Aでは、「2個を16日に出荷見込み」だった回答が、「2個を17日に出荷見込み」へ変わります。供給見込みも17日から18日に変わります。冒頭の共有文は、この回答を反映したものです。受注希望納期18日を、未確認のまま確定回答に転記しません。
管理表を試し、足りない部分だけを仕組みにする
進捗管理表(Excel)と進捗表・確認票(PDF、3ページ)をダウンロードできます。Excelは記入例と空欄版で同じ項目を使い、入力カード、受払履歴、照合表、社内・外注の工程一覧、納期回答履歴を分けています。空欄は未確認、0は確認済みのゼロです。数量不一致や品質根拠の欠落があれば、今から渡せる残数は「未確定」と表示します。運用開始時は、まず一つの外注工程で送り・戻り・再出庫を照合してください。
工程・外注先が限られ、担当者が同じ時点で照合できるなら、表で運用する選択肢があります。既製の生産管理で管理単位や一部戻り、再加工、承認の流れを再現できるなら、標準機能を先に試します。複数の図面版や独自の確認順、工程分岐のために手作業の突合が残る場合に、連携や追加開発の範囲を検討します。本例を自社で再現できるかで判断します。
設備や班を含む後工程の組み直しには、生産計画・工程管理システム開発の案内をご覧ください。数量表と実際の確認順を用意すると、相談する範囲を具体化できます。
業種固有の仕様確認については、紙器・段ボールの受注・仕様・工程管理、樹脂・ゴム成形の金型・生産実績管理も関連します。対応する業務の方は、仕様・金型や条件版と本稿の数量管理を分けて確認してください。
外注加工中に図面が変わるときは、製番ごとの採用版と手配済み部品への影響を追います(図面改訂を部品表と手配へ反映する管理方法)。
参考出典
「Subcontracting of route operations」「Material supply for subcontracted operations」の発注と材料移動の説明を参照しています。
あわせて読む
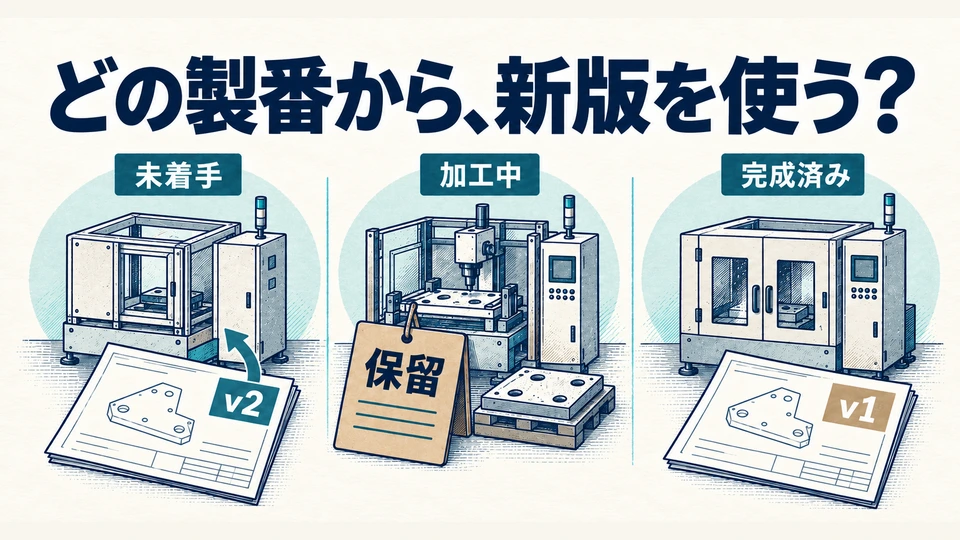
図面はv2、外注先の注文書はv1のまま。図面の改訂を部品表と手配に反映する方法
図面が改訂されたとき、どの製番の部品表や手配を変えるかを追います。顧客の承認、加工中品、旧版の継続を記録し、変更の通知から実施まで確かめる例。Excel管理表と配布PDFを使えます。
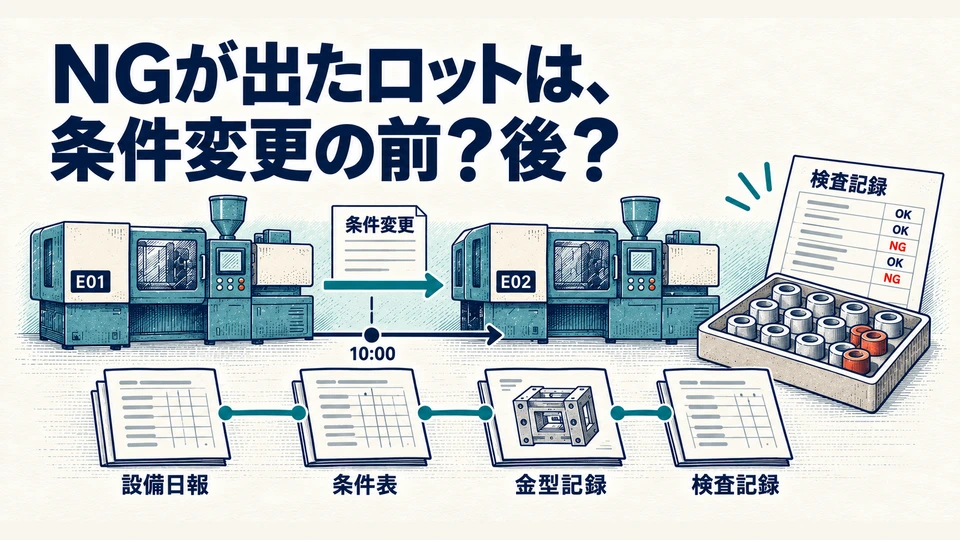
NGが出たロットは、条件変更の前?後?射出成形の条件と検査記録のつなぎ方
検査結果から、その製品を作った設備と条件の版まで戻れるようにします。設定値と実測値、切替中の製品を対応付ける記録例。金型・設備・生産区間のつながりを、Excelと図で整理できます。