
射出成形の条件変更を生産実績へ結び付けるには、検査した製品を、作った時間帯と、そのときの設備・金型・条件版につなぎます。
約9分で読めます
NGが出たロットは、条件変更の前?後?射出成形の条件と検査記録のつなぎ方
検査結果から、その製品を作った設備と条件の版まで戻れるようにします。設定値と実測値、切替中の製品を対応付ける記録例。金型・設備・生産区間のつながりを、Excelと図で整理できます。
影山 湧亮 / NeoLogic株式会社 代表取締役。元警視庁。現場業務の整理と生成AI活用・Webシステム開発を一貫して担当。
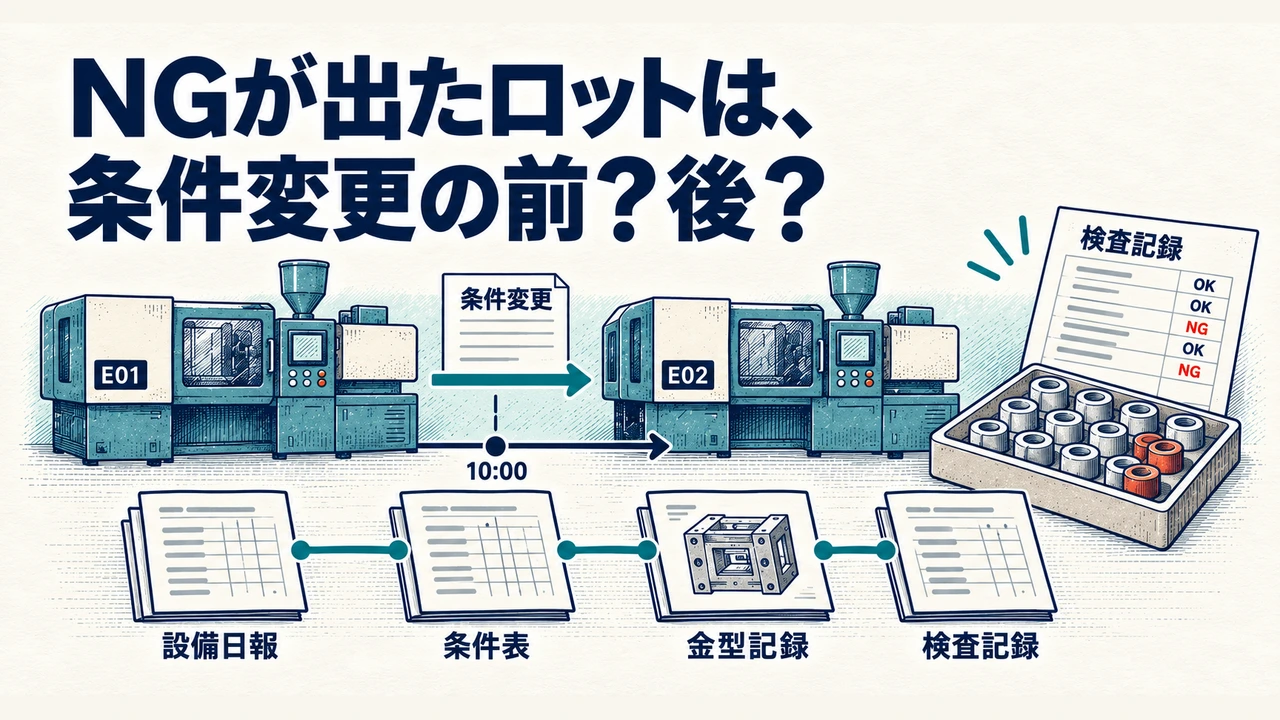
たとえば「検査でNGが出た製品ロットは、どの金型を使い、条件変更の前と後のどちらで作ったのか」。設備の日報、条件表、検査票が別々だと、同じ日に作ったことまでは分かっても、対象を絞れないことがあります。
条件変更の前後をたどる表があれば、検査結果に影響した条件と、記録が足りない箇所を探せます。
以下は、条件を一度変えてから金型を別の設備へ移す例です(想定例)。ここで扱うのは記録の整理で、成形条件の決定や設備制御は含みません。
変更後の製品から10個を抜き取り、2個がNGだったとします。検査票から、作った時間帯と変更後の条件、使用した設備をたどれれば、調べる対象を絞れます。切替中の製品は条件の版が決まらないため、前後のどちらにも割り当てず、別に調べます。
どこまで製品を絞り込みたいか
品質担当の問い合わせから必要な細かさを決めます。冒頭の例なら、同じ製品ロットL01の中で、変更の前後を区別できる記録が必要です。
ロット内で条件が変わるなら、ロット名だけでは前後を区別できません。変更前・切替中・変更後に生産区間IDを付けます。1回の成形サイクルを示すショット単位まで必要なら、設備IDとショット番号、日付または運転IDを組にして識別します。カウンタをリセットする運用では、番号だけをキーにしません。
また、ショット記録と現物の製品が対応していなければ、不良品を特定のショットへ絞れません。複数個取りなら取り数やキャビティ、箱を混ぜるなら箱と生産区間の対応も検討します。既存記録がロット単位だけなら、過去分を推測でショットへ割り当てず、追える粒度を明示します。
金型の補修と条件の変更を上書きしない
「M01」「標準条件」という名前を上書きして使い続けると、後から内容の違いが分かりません。金型の個体IDはM01のまま、補修後の状態をr2、条件一式をC01/v1のように別管理します。金型補修、設備への載せ替え、材料替え、設定変更は別のイベントとして、日時・担当者・変更前後・原記録を残します。
2026年9月14日、補修後の金型を使って生産します。最初の設備で条件をv1からv2へ一度改訂した後、同じ金型を別の設備へ移します。材料は同じロットを使い続けます。移した先でv2を使えることは、工程担当が別途確かめた設定です。
設定値・実測値・業務用の識別子を分ける
たとえば「ノズル温度・第1」の設定値が225℃でも、実測値が225℃だったとは限りません。位置・ゾーンを含む項目名と単位を合わせ、設定値の変更履歴と分けて、測定時刻付きの実測記録を保存します。変更理由や承認記録も残し、同名条件を同一内容として扱わないようにします。
条件変更の前後を時間帯で追う
この例の時刻はすべて日本時間です。E01では10:00にv1からv2へ変更した作業記録がありますが、時計差や切替中の状態を確認する必要があるため、09:55以上10:05未満を確認対象にします。前後5分は例の幅で、実際の保留幅は時計の精度、記録間隔、切替記録から決めます。
機器の原時刻と、照合に使う基準時刻も分けます。E01の時計が当該区間で2分進んでいたと確認できた想定では、原時刻10:17の測定を基準時刻10:15へ補正します。原時刻を消さず、補正値−120秒と確認根拠を残します。受信時刻を測定時刻の代わりに使う場合は、その区別も必要です。
下表のP02は版の対応を保留し、設定値の数値欄を空欄にします。候補の220℃/225℃は備考へ分けます。一方、P04は生産区間とv2の対応が確認できても、11:10に取得予定だった実測記録が未受信です。値と実際の測定時刻は空欄のまま、予定時刻と「未受信」を記録します。ゼロや前回値では埋めません。設備から自動で取るデータの欠けや遅れ、重複の扱いは、センサーデータの欠測・遅延・重複の扱いで詳しく説明しています。
M01・r2/材料RL01/条件C01の照合例。温度はノズル第1、区間は開始を含み終了を含まない。すべて架空の値です。
| 生産区間/設備・ロット | 条件版/ショット範囲 | 設定値(℃) | 実測値(℃) | 測定時刻/検査ID |
|---|---|---|---|---|
| P01 変更前・09:00–09:55/設備E01・L01 | v1/1001–1110 | 220 | 219.8 | 09:30/I01 |
| P02 切替中・09:55–10:05/設備E01・L01 | 未確定/1111–1130 | 空欄 | 223.6 | 10:02/I02 |
| P03 変更後・10:05–10:30/設備E01・L01 | v2/1131–1180 | 225 | 224.9 | 10:15/I03 |
| P04 載替後・11:00–11:30/設備E02・L02 | v2/2001–2060 | 225 | 空欄(未受信) | 不明(予定11:10)/I04 |
実測値には掲載した1時点の記録を用い、区間の代表値や平均は算出していません。1ショット1個取り、対象区間は量産のみ、ショット番号に欠番・リセットがない前提にしています。10:30–11:00は載せ替え・確認の停止区間で生産はありません。同一の金型を2設備へ同時に割り当てない記録になっています。
照合用記入シート(Excel)をダウンロードできます。空欄版・記入例・項目説明を収録しています。
対応を確定する条件は、設備・金型・材料が一致し、対象ショットが生産区間に入り、その区間が確認済みの条件版の適用範囲に入ることです。境界を決められない場合は、記録担当から工程担当へ戻し、作業記録と時計差を確認します。確認後の訂正も、元の記録と理由を残して行います。
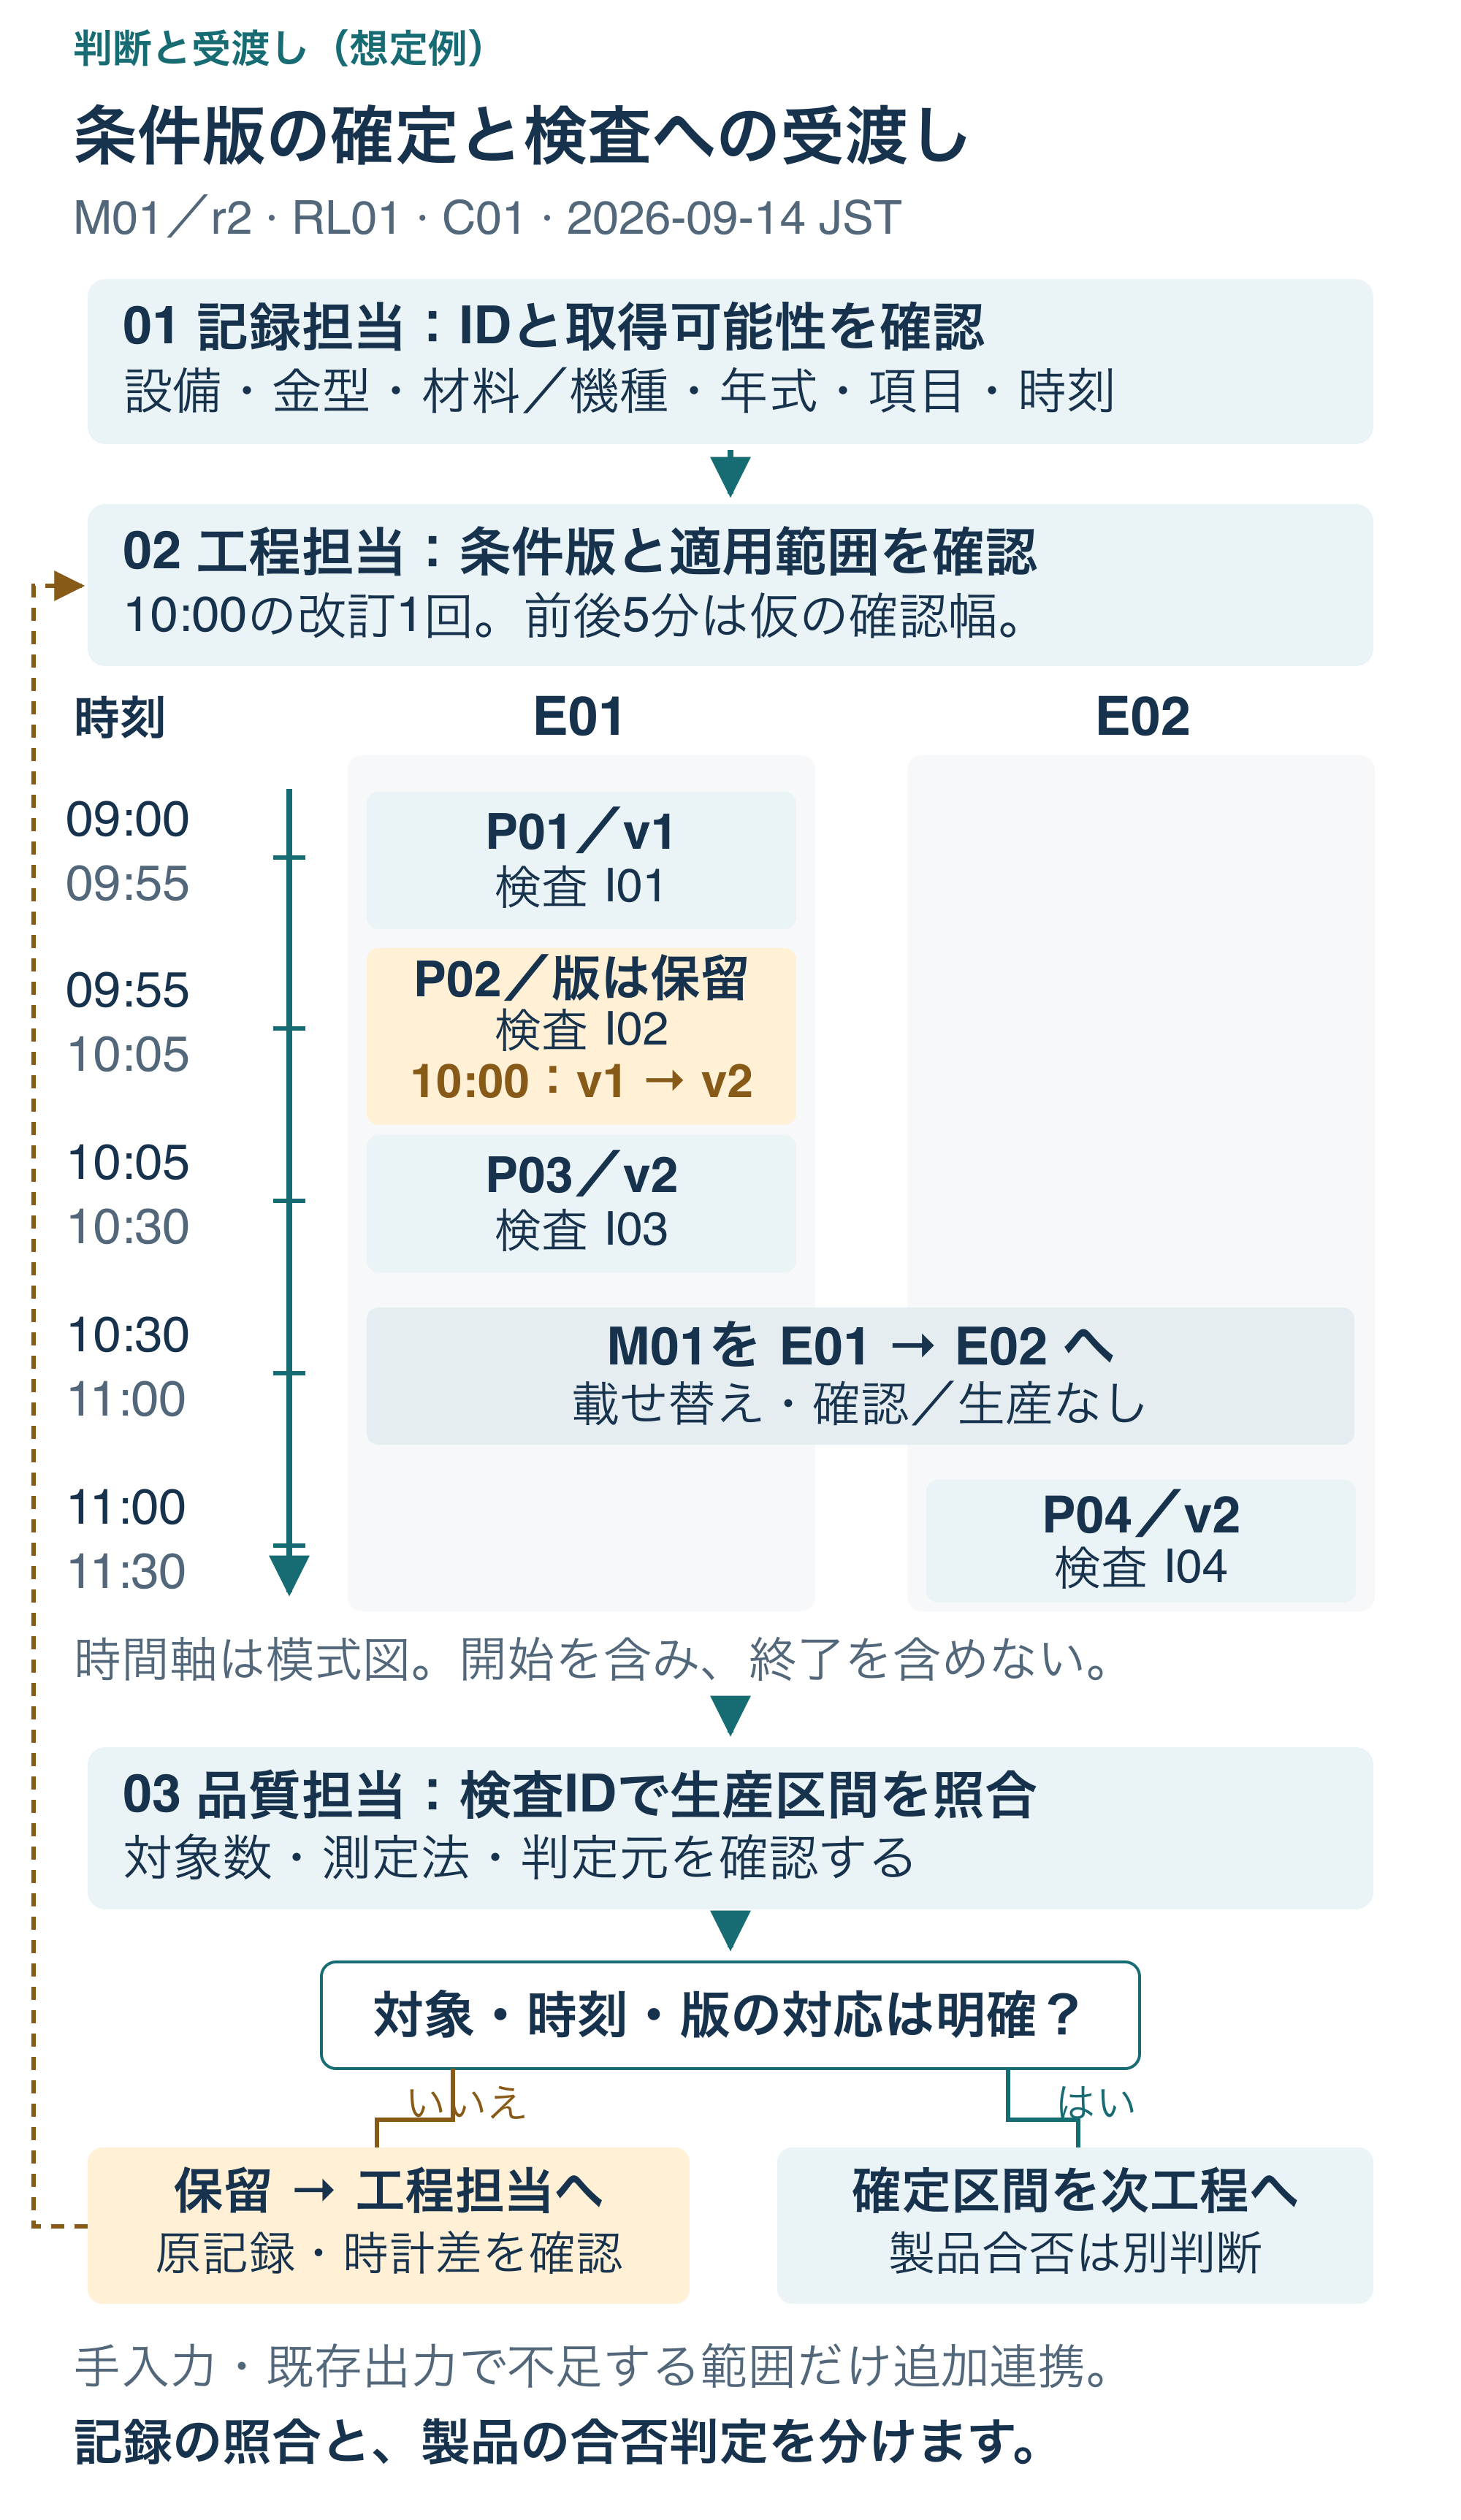
図 条件変更・金型の移動と、記録担当・工程担当・品質担当の確認の流れ(想定例)。
検査した10個から分かること
検査IDを付けるだけでなく、どの生産区間から何個を取り、誰がどの方法・基準で判定したかを残します。今回の検査台帳ではI01~I04をP01~P04へそれぞれ対応させ、対象ショットも記載しています。判定元は架空の検査手順Q-01/v1、方法はノギスによる寸法検査、判定者はQA-Aです。
各区間から10個ずつ抜き取り、NGはI01が0個、I02が1個、I03が2個、I04が0個だった想定です。冒頭で追ったI03は、補修後の金型M01/r2を使った10:05–10:30の生産です。ただし、これは抜き取った10個の結果であり、区間全数の不良率やロットの出荷可否ではありません。
I03のNGとv2の区間が重なっていても、v2が原因だとは断定しません。材料、金型の状態、設備、測定条件などを調査候補として整理します。P02のNGは版が確定していないためv1かv2へ無理に割り当てず、P04の実測欠測はI04の検査結果と別の状態として保持します。照合の確定、製品の合否、原因の判断を分けることで、記録から言える範囲が明確になります。
足りない記録をどう集めるか
最初の改善が「紙の条件版を実績へ転記する」だけで済む場合もあります。既存ソフトの出力に時刻とショット番号があれば、そのデータを残し、条件版や検査IDだけを補う方法を比較します。不足する記録を次の表で確認し、導入範囲を決めます。
不足項目から確認する記録方法。手入力と機器連携は併用できます。
| 方式 | 照合のために残す記録 | 追加で確かめること |
|---|---|---|
| 手入力・紙から転記 | 条件版、変更時刻、設備・金型、生産区間、検査ID | 原票の保存、転記確認者、未記入や時刻の粗さ |
| 既存収集ソフトの出力 | 取得できる設定値・実測値、時刻、ショット番号 | 列の意味と単位、ID対応、出力方法と保存期間 |
| 追加の機器・業務連携 | 上記で不足する項目と、実績・検査との接続 | 機種・年式・ソフトウェア版、利用できる操作、欠測時の戻し方、追加費用 |
原著はデータ形式を共通化する取り組みを紹介する一方、表2の注記ではメーカー・機種・年式等による取得項目の違いを示しています。2023年掲載時の説明を、現在の全機種の制約として扱わず、導入対象ごとに出力を試します(出典:平田園子「成形条件情報収集システムと収集データの活用」原著・2.3、2.4/表2注記)。
現行のメーカー紹介例では、UBEマシナリーのSHOT-LINK i 2はHH・em・MMXシリーズ対応の集中管理、Mold TrendはUFシリーズ対応で全ショットデータの取込みを案内しています(出典:UBEマシナリー「IoTソリューション」)。このシートの項目をどこまで取れるかは、設備ごとにメーカーへ聞きます。
確認には、機種・年式・ソフトウェア版、出力サンプル、紙の条件表、検査票をそろえます。設定値と実測値を読み分けられるか、必要な粒度の時刻があるか、条件版の登録を誰が担うかを一台から確かめます。取得できない項目は「未対応」、必要だが届いていない項目は「未受信」と分け、取得不能を連携で埋められると約束しないことも必要です。
まずは一つの検査IDから生産区間と条件版へ戻れる状態を作り、残った不足だけを追加連携の候補にしてください。
関連する記録・連携を整理するときに
図面・部品表の改訂、外注工程の進捗、原料から出荷までのロット追跡は、それぞれ別の記録として整理します。本記事の生産区間IDや材料ロットは、それらを接続するときの手掛かりになります。図面・部品表の改訂を製番ごとに扱う例は、図面改訂を部品表・手配へ反映する方法で紹介しています。
業務システム間の再送・重複・復旧まで検討する段階では、API連携の要件|待ち時間・再送・二重実行も参照できます。
金型・条件版と生産実績・検査の対応に不足が残る場合は、対象設備、現在の帳票、出力サンプル、追跡したい問い合わせ例をそろえると、追加する範囲を相談しやすくなります。
原著で参照した項目と、本記事で加えた記録
平田園子の解説は、成形記録の提出や条件変更の時期の把握など、記録を必要とする場面を表1に整理しています(出典:平田園子「成形条件情報収集システムと収集データの活用」原著・2.2/表1)。変更時期と生産実績を照らし合わせるときにも、こうした記録が手掛かりになります。
原著の表2には、金型名・成形条件名などに加え、設定値と実測値、単位を区別した項目が示されています。次の表は、その区別を参照し、照合に必要な業務項目を加えた簡略表です(出典:平田園子「成形条件情報収集システムと収集データの活用」原著・2.4/表2)。
原著の項目区分を参照した照合用の簡略項目表(業務項目は本記事の設計例)
| 整理する項目 | 原著で参照した区別 | 今回のシートで加えるもの |
|---|---|---|
| 設備・金型・条件 | 機種名、金型名、条件名 | 個体ID、金型状態版、条件IDと版 |
| 時刻・生産単位 | 日付・時刻、ショットの情報 | 基準時刻、生産区間ID、版の適用範囲 |
| 値と単位 | 温度などの設定値/実測値 | 測定対象、測定時刻、欠測区分 |
| 業務との対応 | 表1の記録利用場面 | 材料ロット、検査ID、判定元、確認者 |
不適合が見つかった後は、原因を調べ、対策の効果を確かめる記録につなげます(不適合の是正管理|原因への対策と効果を確かめる)。
参考出典
あわせて読む
画面の「20.0℃」は5分前の値。センサーデータの欠測・遅延・重複の見分け方
届いた時刻が新しくても、測った時刻は古いことがあります。温度ログ10行の記入例で、欠測、遅れて届いた値、重複を見分けます。日報へ使う値、現在値の表示、人が確かめる条件を整理できます。
図面はv2、外注先の注文書はv1のまま。図面の改訂を部品表と手配に反映する方法
図面が改訂されたとき、どの製番の部品表や手配を変えるかを追います。顧客の承認、加工中品、旧版の継続を記録し、変更の通知から実施まで確かめる例。Excel管理表と配布PDFを使えます。